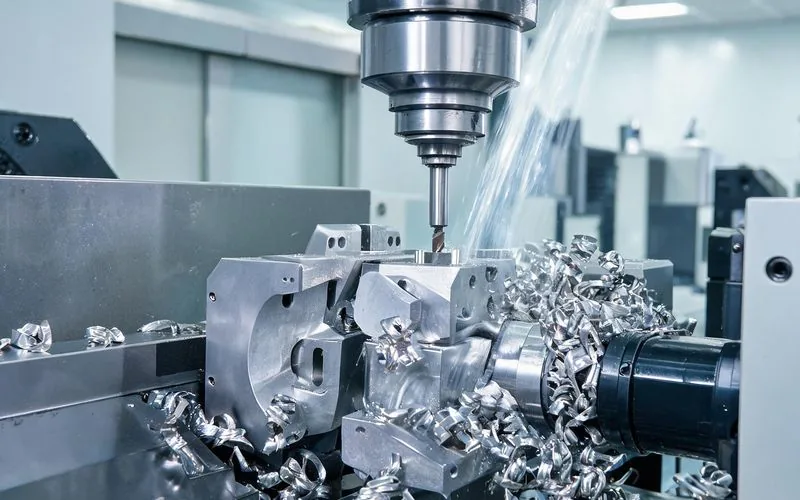
Le titane a tout pour plaire : léger, résistant, biocompatible, insensible à la corrosion. Mais en atelier, c'est l'un des métaux les plus redoutés. Là où l'aluminium se laisse couper à grande vitesse, le titane brûle les outils, s'écrouit et colle à l'arête de coupe. À Genève, entre médical, horlogerie et aéronautique, cette matière est pourtant incontournable. Voici pourquoi elle résiste — et comment on la domestique.
Pourquoi le titane est-il si difficile à usiner ?
Trois propriétés expliquent tout : une faible conductivité thermique (environ 7 W/m·K, contre près de 200 pour l'aluminium), une tendance à l'écrouissage et une affinité chimique élevée avec les outils. Concrètement, la chaleur générée par la coupe ne s'évacue pas dans la pièce ni dans le copeau : elle s'accumule sur l'arête, qui dépasse localement 1 000 °C et perd son tranchant en quelques minutes. C'est la raison pour laquelle le titane impose des vitesses de coupe 3 à 5 fois plus lentes que l'aluminium.
Cette difficulté n'est pas propre à une machine : même sur un centre moderne, la réussite vient de la stratégie. Pour les pièces à formes gauches issues du médical ou de l'aéronautique, le recours à un centre d'usinage 5 axes à Genève permet de tenir l'orientation et d'éviter les reprises.
La chaleur : l'ennemi numéro un
Faute d'évacuer la chaleur par la matière, il faut la retirer autrement : refroidissement haute pression (70 à 150 bars) dirigé droit sur l'arête, lubrification adaptée et choix d'un outil vif et non revêtu, ou revêtu d'AlTiN mais jamais d'un revêtement qui réagit avec le titane. Une fraise émoussée ne coupe plus : elle frotte, chauffe davantage et détruit la pièce. On change donc les outils bien plus souvent qu'un compteur d'usure ne le laisserait croire — c'est un poste de coût réel.
Écrouissage et arête rapportée
Le titane a une fâcheuse habitude : là où l'outil frotte sans couper franchement, la surface durcit (écrouissage) et devient plus dure que le cœur de la matière. La passe suivante attaque alors une couche durcie, ce qui accélère l'usure. La parade : des avances par dent franches, un copeau d'épaisseur minimale (jamais de « grattage »), et un engagement constant de la fraise. On évitera aussi de faire tourner l'outil sur place : chaque arrêt favorise l'arête rapportée — ce copeau soudé à la pointe qui arrache la peau de la pièce au démarrage suivant.
Quelles nuances et quels outils ?
En pratique, deux familles dominent : le titane pur (grade 2), ductile et utilisé pour la chimie ou l'agroalimentaire, et l'alliage TA6V (grade 5), dur et prisé du médical et de l'aéronautique. Le TA6V est nettement plus exigeant : c'est lui qui impose les vitesses les plus basses et les outils les plus rigides. Le tungstène-carbure micro-grain domine pour la fraise ; le HSS n'a de sens que sur du titane pur, en perçage de trous profonds avec une lubrification abondante.
Une pièce en titane se conçoit aussi différemment : parois plus épaisses, angles de dépouille généreux, poches peu profondes. Ces principes de fabricabilité sont détaillés dans notre article sur l'usinage des pièces complexes, dont le titane est l'un des pires représentants. Le cadre général de l'industrie mécanique suisse, qui fixe les usages et les normes du métier, est décrit par Swissmechanic, l'association suisse de la mécanique.
Vitesses, refroidissement et stratégies d'atelier
- Vitesse de coupe réduite : 40 à 70 m/min en finition sur TA6V, contre 300 à 600 sur aluminium ;
- Refroidissement haute pression : 70 à 150 bars pour casser le copeau et refroidir l'arête ;
- Avance franche : 0,05 à 0,15 mm par dent pour éviter écrouissage et arête rapportée ;
- Outils dédiés : carbure micro-grain, arêtes vives, remplacement fréquent ;
- Engagement constant : trajectoires qui gardent la fraise dans la matière, sans temps morts.
Sur une matière aussi capricieuse, la programmation FAO et la simulation prennent une place déterminante : mieux vaut valider les trajectoires à l'écran que de découvrir un choc en pleine passe. Le service d'usinage médical de l'atelier s'appuie systématiquement sur cette méthode, car les pièces implantables ne tolèrent aucune reprise hasardeuse.
Combien coûte l'usinage du titane à Genève ?
Le titane se paie deux fois : en matière et en temps machine. Comptez 2 à 4 fois le prix d'une pièce identique en aluminium. À titre indicatif, une pièce prototype en TA6V de complexité moyenne se situe entre 250 et 900 CHF l'unité, selon les tolérances, la quantité de matière enlevée et les finitions. En série, le prix unitaire baisse dès que la mise au point est amortie, car l'usinage du titane consacre une part importante du temps aux réglages et au contrôle.