Usinage 5 axes à Genève
Des formes complexes usinées en une seule mise en position : l'usinage 5 axes à Genève répond aux exigences des pièces les plus exigeantes de la microtechnique, du médical et de la machine industrielle.
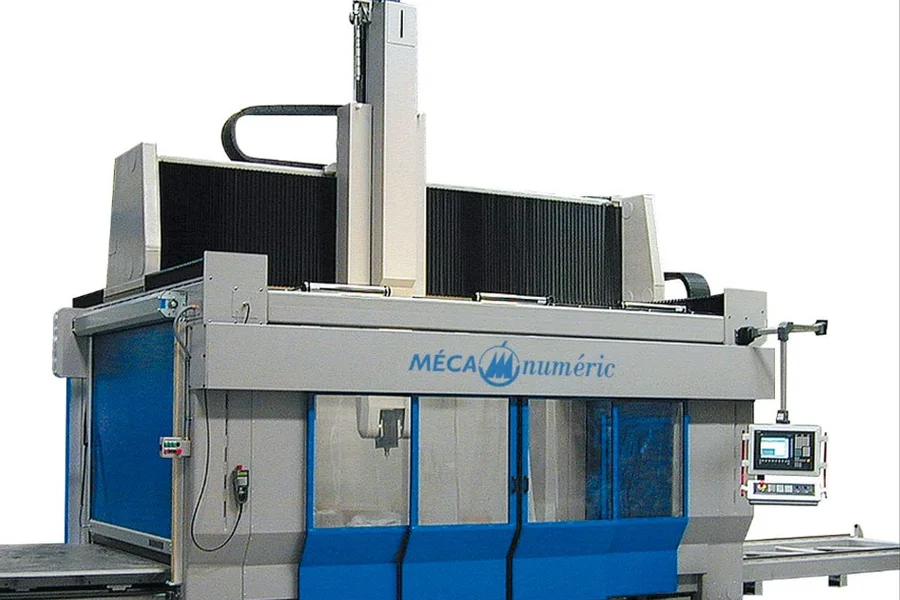
Quand une pièce cumule des surfaces orientées dans plusieurs directions, des poches profondes et des tolérances serrées, l'usinage 3 axes atteint ses limites : reprises multiples, risques d'erreur d'accumulation, temps de montage. Le centre d'usinage 5 axes résout ces contraintes en mobilisant simultanément trois translations et deux rotations. Notre service d'usinage CNC l'emploie pour vos composants critiques, en complément du tournage CNC pour les corps de révolution combinés à des fonctionnalités fraisées.
L'usinage 5 axes : notre savoir-faire
Cinématique 5 axes continu
L'outil reste tangent à la surface tout au long du parcours : avance régulière, états de surface homogènes et géométries que ni le 3 axes ni le 3+2 ne peuvent produire en un seul réglage.
Une seule mise en position
Usiner la pièce complète sans la démonter supprime les erreurs de reprise. La précision entre fonctionnalités — coaxialité, perpendicularité, position — s'en trouve directement améliorée.
Précision et répétabilité
Jusqu'à ±0,01 mm sur les fonctionnalités critiques, avec compensation de la longueur et du rayon d'outil. Le contrôle dimensionnel valide chaque lot avant expédition.
Surfaces complexes et freeform
Impellers, matrices, moules, surfaces organiques : la programmation CAM multi-axes exploite directement votre fichier CAO pour des géométries sans compromis.
Matériaux et applications
Aluminium, inox 316L, titane, aciers traités et plastiques techniques : le 5 axes sert autant le prototype exigeant que la petite série, y compris pour l'horlogerie et le médical.
Situations types
Composant aéronautique ou médical complexe
Structures allégées, poches profondes, rayons contraints : nous validons la faisabilité puis usinons en une mise en position, avec rapport de contrôle dimensionnel.
Moule ou matrice à surfaces 3D
Noyaux, empreintes et électrodes usinés d'après votre CAO, avec états de surface prêts pour le polissage ou le rodage.
Transition prototype → série
Le programme validé en prototype est réutilisé en série : votre pièce unitaire devient une référence répétable sans re-développement.
Cinq questions à poser avant de lancer une pièce en 5 axes
L'usinage 5 axes séduit, mais il n'est pas la réponse à tout. Avant de le choisir, un réflexe d'atelier consiste à vérifier si la pièce tire réellement parti de la cinématique : des faces orientées sous plusieurs angles, des surfaces courbes continues ou des poches à dépouille variable justifient le recours au 5 axes à Genève ; une pièce essentiellement prismatique se fraise souvent plus vite et moins cher en 3+2.
Deuxième question, la matière. Titane et inox se comportent très différemment de l'aluminium : une pièce 5 axes complexe en titane peut exiger une stratégie de coupe dédiée, un refroidissement haute pression et un outillage adapté, ce qui pèse davantage sur le prix que le nombre d'axes lui-même. Vient ensuite la question des tolérances réellement fonctionnelles : resserrer une cote critique sous le micron sans nécessité multiplie les contrôles et le temps machine.
- Le point de vigilance n°1 : une pièce « conçue pour le 5 axes » mais sous-bridée sur un montage fragile vibrera autant qu'en 3 axes — le montage fait la précision.
- L'erreur fréquente : oublier de laisser un accès outil suffisant dans les cavités profondes, ce qui oblige à rallonger l'outil, donc à réduire les conditions de coupe.
- Le bon réflexe : fournir un STEP avec le brut, la matière et les cotes fonctionnelles, puis laisser l'atelier proposer la stratégie depuis son chiffrage.
Sur des pièces destinées à l'horlogerie ou au médical, la combinaison 5 axes plus contrôle tridimensionnel devient déterminante ; notre page usinage horloger détaille ce que cela change au micron, tandis que les petites séries expliquent comment cette précision se maintient d'un lot à l'autre.
FAQ — Usinage 5 axes à Genève
Quelle différence entre 5 axes continu et 3+2 ?
Le 3+2 oriente l'outil puis usine comme en 3 axes ; le 5 axes continu déplace simultanément les cinq axes pendant la coupe. Notre article sur les différences entre 3, 4 et 5 axes détaille ce choix.
L'usinage 5 axes est-il plus cher ?
Le temps machine est supérieur, mais une seule mise en position réduit le montage et les reprises. Pour des pièces complexes, le coût total est souvent compétitif : chiffrez votre projet.
Quels fichiers CAO fournir pour un devis 5 axes ?
Un STEP ou IGES suffit pour chiffrer, complété d'un PDF avec cotes et tolérances. Voir notre page prototypes & pièces unitaires.
Où faire usiner une pièce 5 axes à Genève ?
Au plus près de votre entreprise : notre usinage 5 axes Genève dessert tout le canton, de Genève au bassin lémanique.
Un projet d'usinage CNC à Genève ?
Décrivez votre pièce en quelques minutes : réponse indicative sous 48 h ouvrées, devis gratuit et sans engagement.
Chiffrer mon projet →