« Il nous faut du 5 axes. » La phrase revient souvent — parfois à juste titre, parfois par principe. Ce guide clarifie ce que chaque nombre d'axes change réellement pour votre pièce, votre délai et votre budget, avant de commander un usinage 5 axes à Genève qui n'était peut-être pas nécessaire.
3 axes : la base polyvalente
Trois translations (X, Y, Z) : l'outil descend, avance, recule. La pièce reste fixe. C'est la configuration du fraisage CNC classique : poches, contours, perçages, surfaces planes. Pour la majorité des platines, coffrets et supports, le 3 axes est le meilleur rapport précision/prix. Ses limites : les faces latérales et les sous-poches exigent des reprises — remontage, recalage, risques d'erreur.
4 axes : la rotation qui évite les reprises
Un plateau rotatif s'ajoute : la pièce tourne autour d'un axe pendant que l'outil travaille. Résultat : les percements périphériques, les rainures hélicoïdales et les faces multiples s'usinent en un seul réglage. Pour une pièce avec fonctionnalités sur quatre faces, le 4 axes supprime le démontage intermédiaire — donc l'erreur d'accumulation et une partie du temps de montage.
5 axes : la géométrie sans compromis
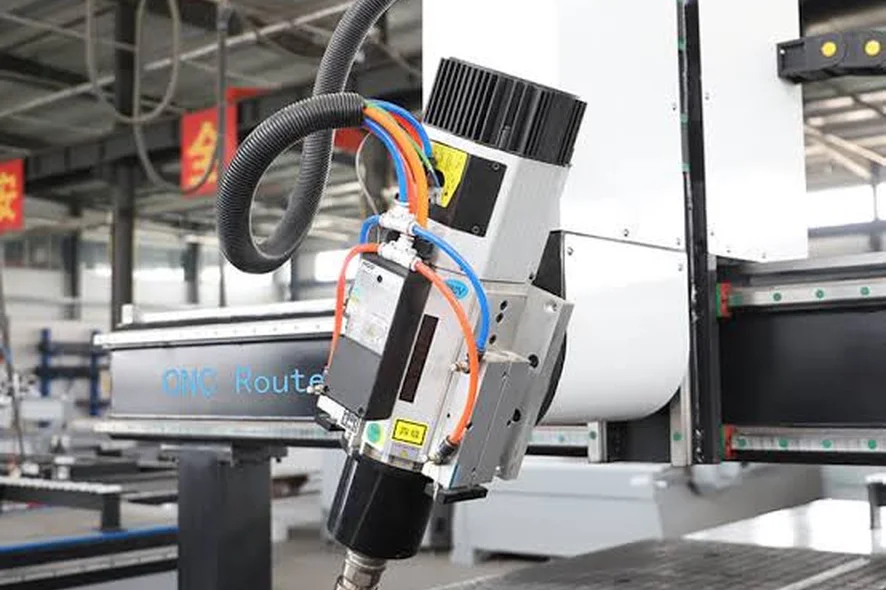
Deux rotations s'ajoutent aux trois translations : l'outil peut rester perpendiculaire à presque n'importe quelle surface. Deux modes coexistent — le 3+2 (on oriente, puis on fraise comme en 3 axes, parfait pour les faces inclinées) et le 5 axes continu (tous les axes bougent pendant la coupe, indispensable pour les surfaces libres et les impellers). La page dédiée au 5 axes détaille les cas d'usage.
Le tableau de décision
| Votre pièce… | Technique recommandée |
|---|---|
| Faces usinées principales, poches et perçages frontaux | 3 axes |
| Fonctionnalités sur 3 à 4 faces, percements radiaux | 4 axes |
| Surfaces inclinées ponctuelles, faces multiples | 3+2 |
| Surfaces libres, impellers, matrices, pièces complexes | 5 axes continu |
| Corps de révolution pur | Tournage (tournage-fraisage si fonctionnalités) |
Coût et délai : ce que change le nombre d'axes
Le temps machine et la programmation augmentent avec les axes : un 5 axes continu coûte plus cher à l'heure et demande un CAM plus pointu. Mais une seule mise en position économise montage, reprises et dérapages qualité : sur une pièce complexe, le 5 axes est souvent moins cher au résultat qu'un 3 axes multiplié par les reprises. L'inverse est vrai aussi : demander du 5 axes pour une platine simple, c'est payer un surcoût inutile.
Comment décider sans se tromper
Décrivez la fonction, pas la machine. Notre relecture DFM systématique oriente vers la configuration minimale qui tient vos tolérances — c'est aussi l'un des leviers du prix usinage CNC. Le simulateur de devis pose la question explicitement, avec une option « je ne sais pas — à recommander ».
En résumé : 3 axes pour le standard, 4 pour tourner autour de la pièce, 5 pour ce qui n'existe qu'en 5. Et quand le doute persiste, un échange technique tranche en quelques minutes — le prototype reste le juge de paix.