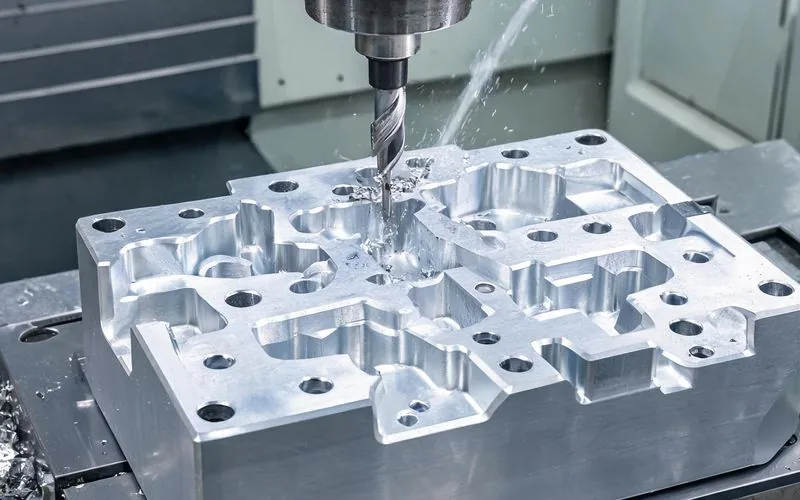
Usiner une pièce complexe, c'est résoudre simultanément plusieurs difficultés : une géométrie qui sort du prisme, des tolérances qui se cumulent, des parois que l'effort de coupe fait vibrer et parfois une matière qui résiste. À Genève, entre horlogerie, médical et microtechnique, ces pièces sont fréquentes — et leur réussite tient moins à la machine seule qu'à la stratégie d'usinage. Voici les défis techniques principaux et les solutions qui permettent de tenir les cotes, les délais et le budget.
Qu'est-ce qu'une pièce « complexe » ?
Le Label complexe ne dépend pas de la taille mais de la conjonction de quatre facteurs : tolérances serrées (sous ± 0,02 mm sur des cotes liées), forme non prismatique (faces inclinées, poches profondes, gorges), parois fines (moins d'1 mm) et matière difficile (titane, inox, alliages spéciaux). Deux de ces facteurs suffisent à changer la donne ; quatre rendent la pièce un vrai défi d'atelier.
La première décision concerne le nombre d'axes : un centre 5 axes évite les reprises et sécurise les tolérances d'orientation. Pour trancher selon votre pièce, notre page explique quand choisir un centre d'usinage 5 axes à Genève ?
Défi 1 — Cumul des tolérances et nombre de montages
Chaque reprise de pièce ajoute une erreur de positionnement. Sur une pièce à dix cotes liées à ± 0,01 mm, multiplier les montages revient à empiler les incertitudes. La solution : regrouper les cotes critiques sur le moins de faces possible et les usiner en une seule prise. Cela suppose un montage pensé dès la préparation, et parfois une modification légère du dessin pour rendre les faces critiques accessibles ensemble.
Ces principes rejoignent la norme générale des tolérances : notre comparatif usinage 3, 4 et 5 axes : les différences montre comment le nombre d'axes conditionne la précision d'intersection et donc la tenue des cotes.
Défi 2 — Parois fines, poches profondes et vibrations
Une paroi mince mise en vibration se déforme, s'échauffe et sort de tolérance. Trois parades éprouvées : passes légères à grande vitesse, montages qui soutiennent la pièce (contre-formes, cires techniques, supports temporaires) et ébauche différée qui conserve de la matière jusqu'aux finitions. Les poches profondes exigent des fraises à grand rapport longueur/diamètre : plus fines, plus lentes, plus fragiles — donc plus coûteuses en temps machine.
Beaucoup de ces difficultés se lèvent dès la conception, par de petits ajustements (rayons de fond, dégagements d'outil). Une analyse de fabricabilité en amont réduit souvent le coût de 20 à 40 %.
Défi 3 — Matières difficiles et état de surface
Le titane grade 5 conduit mal la chaleur et s'écrouit : outils vifs, refroidissement haute pression et vitesses basses. L'inox 316L s'écrouit aussi et demande des passes franches. Les alliages horlogers (laiton, maillechort) sont doux mais sensibles aux bavures, ce qui impose un ébavurage documenté. Enfin, les matières nobles comme l'or ou le platine se travaillent avec récupération et pesée des copeaux, à cause de leur valeur. Le cadre industriel suisse de ces exigences est décrit par la Société suisse des ingénieurs et des architectes (SIA), qui publie les normes de référence du secteur.
Solutions d'atelier : de la simulation au contrôle
- Simulation d'usinage : détecte collisions et zones inaccessibles avant de toucher la matière ;
- 5 axes simultané : usine plusieurs faces en un montage et évite les erreurs de reprise ;
- Montages dédiés : bridages sur mesure pour les parois fines et les formes gauches ;
- Contrôle documenté : micromètre, MMT, projecteur de profil, avec rapport de conformité cote par cote.
Le déroulé complet d'un projet, du fichier CAO à la pièce contrôlée, est détaillé dans notre guide de l'usinage CNC à Genève.
Délais et budgets d'une pièce complexe
À titre indicatif, une pièce complexe usinée à l'unité coûte 120 à 220 CHF en aluminium de difficulté moyenne, et 400 à 1 200 CHF en titane ou inox avec tolérances serrées et contrôle documenté. Les délais vont de quelques jours pour un prototype simple à 2 à 3 semaines pour une pièce complexe avec finitions et contrôles. En série, le prix unitaire baisse nettement une fois le lot de réglage validé, car la mise au point ne représente plus 30 à 40 % du total.