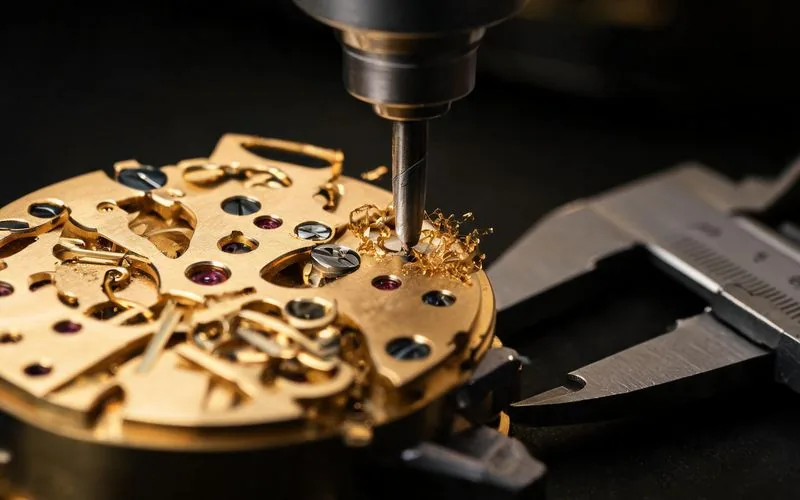
La haute horlogerie genevoise met l'usinage de précision face à ses propres limites : là où l'industrie mécanique se satisfait de ± 0,05 mm, un pont de mouvement s'ajuste au dixième de millimètre et certains ajustages se jouent au micron (0,001 mm). Tolérances sévères, états de surface à finition miroir, matières nobles comme l'or 18 carats ou le titane : voici ce que l'exigence horlogère change concrètement pour un atelier d'usinage, quels procédés sont mobilisés et quels budgets prévoir, du prototype unitaire à la série.
Ce que la haute horlogerie exige de l'usinage
Un mouvement de montre concentre des dizaines de pièces en interaction : platines, ponts, pignons, arbres, sautants, ressorts. Chaque ajustage — pivots dans leurs chaussons, portées de roues, emplacements de rubis — fonctionne avec des jeux de l'ordre du centième au micron. À l'échelle d'un pont de 15 mm, tenir ± 0,002 mm demande bien plus qu'une machine récente : une chaîne thermique maîtrisée (atelier à 20 ± 1 °C, pièces stabilisées avant mesure), des montages dédiés et un contrôle instrumenté — comparateurs, MMT, rugositémètre pour vérifier que la rugosité Ra descend sous 0,2 µm, voire 0,05 µm sur les surfaces vues après rodage.
Deuxième exigence : les bavures zéro. Sur une pièce de 2 mm d'épaisseur percée de 20 trous, une bavure de 0,02 mm empêche l'assemblage et, pire, peut se détacher dans le mouvement. Les ateliers horlogers intègrent donc l'ébavurage au process — électropolissage, micro-sablage, tambourage doux — et le documentent comme une opération à part entière. Cette culture du détail, héritée du bassin genevois et jurassien où sont nées les premières manufactures, irrigue aujourd'hui la microtechnique et le médical.
Les procédés mobilisés, du décolletage au 5 axes
Chaque famille de composants appelle son procédé. Les micro-pièces de révolution — arbres, pignons, axes, couronnes — sortent du décolletage : des barres de laiton ou d'acier tournent à haute vitesse pendant que des outils placés autour de la pièce usinent simultanément, jusqu'à des diamètres de 0,3 mm. Pour savoir si votre composant relève de cette voie, notre page répond à quand confier une micro-pièce horlogère au décolletage CNC plutôt qu'au fraisage ?
Les pièces prismatiques — ponts, platines, carriage, éléments de boîtier — passent en fraisage 3 et 5 axes : le 5 axes permet d'usiner flancs, chanfreins et logements de rubis en un seul montage, là où les reprises dégraderaient la cotation. Les formes impossibles à l'outil tournant — poches profondes, rayons de gorges, gravures — basculent en électroérosion à fil, qui découpe l'acier trempé au micron. Enfin, la finition fait la différence visible : polissage, rodage, anodisation pour l'aluminium, galvanoplastie pour le laiton — souvent confiées à des partenaires spécialisés, mais planifiées dès l'usinage. Pour aller plus loin sur les standards du secteur, notre article quelles sont les exigences de l'usinage horloger à Genève en matière de précision et de finitions ? détaille cas par cas.
Matières nobles : ce qui change pour l'atelier
Le laiton reste la matière de base des platines et ponts : usinable à grande vitesse, stable, il se rhodie ou se dore en finition. Mais travailler l'or 18 carats ou le platine inverse certaines habitudes : matières chères — le gramme d'or se paie 70 à 90 CHF — donc zéro rebut toléré, copeaux récupérés et pesés ; outil vivant obligatoire car l'or colmate les arêtes ; coupe franche pour éviter l'écrouissage. Le titane grade 5, roi des montres sportives, chauffe vite et exige refroidissement dirigé et vitesses maîtrisées pour préserver l'intégrité de surface. Quant à l'inox 316L et aux aciers à ressorts, leur tenue mécanique impose des stratégies d'usinage rigides et des contrôles métallographiques en entrée. Le cadre reste celui de l'industrie suisse : la Fédération de l'industrie horlogère suisse (FH) rappelle régulièrement l'importance du « Swiss Made » et de la chaîne de valeur locale dans ces exigences.
Budgets et délais : les repères à connaître
En pièce unitaire ou petit lot, comptez 120 à 180 CHF/h en multi-axes avec micro-finitions : un prototype de pont en laiton se chiffre typiquement 200 à 600 CHF, un boîtier unitaire en métal noble 1 500 à 4 000 CHF hors matière, selon la complexité des finitions. En décolletage de série, le prix unitaire des micro-pièces retombe entre 2 et 20 CHF selon le diamètre, la matière et les tolérances. Les délais suivent la même logique : quelques jours ouvrés pour un prototype simple, 2 à 4 semaines pour un lot avec finitions extérieures et contrôles documentés. Pour construire votre budget ligne par ligne — matière, temps machine, finitions, contrôle — notre guide répond à combien coûte l'usinage CNC d'une pièce de précision à Genève ? et notre service dédié à l'usinage pour l'horlogerie à Genève présente les capacités spécifiques du secteur.
La leçon à retenir de la haute horlogerie tient en une phrase : la précision n'est pas un réglage, c'est un processus de bout en bout — conception, matière, usinage, finition, contrôle. C'est exactement cette exigence que nos ateliers partenaires appliquent aussi au médical et à la microtechnique, au bénéfice de tous vos projets mécaniques.