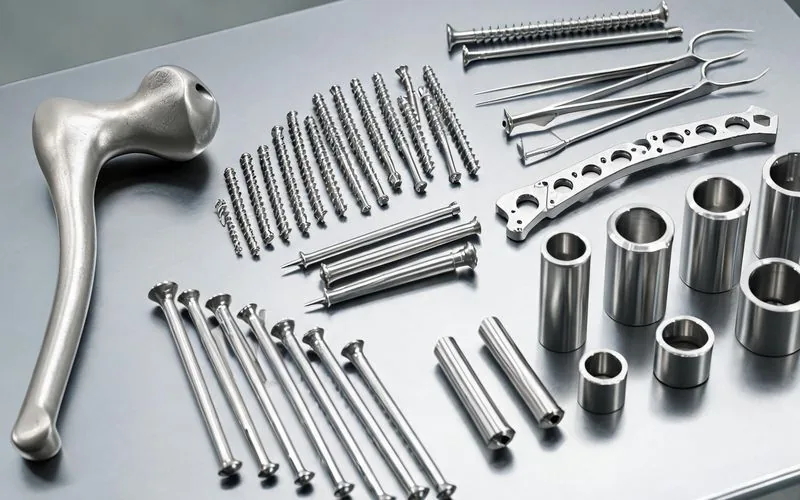
Une pièce usinée pour le médical ne se juge pas seulement sur ses cotes : elle se juge sur sa biocompatibilité, sa traçabilité et sa capacité à passer un contrôle qualité documenté. C'est ce qui distingue un composant d'instrument chirurgical d'une pièce mécanique ordinaire, et ce qui explique qu'un implant usiné coûte souvent 3 à 5 fois plus cher que la même géométrie en inox standard. Dans le bassin genevois, où la microtechnique jouxte l'horlogerie, cette exigence est devenue un standard d'atelier. Voici les points à maîtriser avant de lancer un projet médical.
Pourquoi l'usinage médical n'est pas de l'usinage classique
Trois contraintes s'ajoutent à celles d'une pièce mécanique. La matière doit être biocompatible et prouvée comme telle, avec un certificat remontant à la coulée. La surface doit être propre : pas de bavure, pas d'inclusion, pas de résidu de lubrifiant incompatible avec un usage stérile. Le dossier doit suivre la pièce : le client final, souvent un fabricant de dispositifs médicaux, doit pouvoir justifier chaque lot auprès de son autorité de surveillance. Un atelier qui ne sait pas produire ces trois éléments, même avec de bonnes machines, ne peut pas travailler pour le médical — voyez comment usiner une pièce médicale biocompatible en CNC à Genève ?
Le volume joue aussi : la plupart des projets médicaux démarrent en petites séries avec un lot de validation, puis montent en cadence une fois le design figé. Un atelier habitué aux prototypes et petites séries y est donc à l'aise.
Les matériaux biocompatibles usinés en CNC
Quatre familles couvrent la quasi-totalité des besoins. Le choix dépend de l'usage, du type de contact (os, tissu, sang) et du budget.
- Inox 316L — le standard : biocompatible, résistant aux chlorures, économique. Instruments, vis et corps de pompes ;
- Titane grade 5 (TA6V) — meilleur rapport résistance/poids et très bonne ostéointégration : implants et fixations ;
- Titane grade 2 — plus ductile, pour les pièces peu chargées et bien tolérées ;
- PEEK et PEEK-OPTIMA — polymères à haut rendement, radio-transparents, pour les composants sans métal.
Repère d'atelier : le titane s'usine 2 à 3 fois plus lentement que l'aluminium, avec refroidissement haute pression obligatoire. Le comparatif des métaux et de leur usinabilité est détaillé dans notre guide quel matériau choisir entre laiton, maillechort, inox et titane ?
Tolérances, finitions et états de surface
Les tolérances médicales se situent entre le dixième et le centième de millimètre. Un atelier équipé tient couramment ± 0,01 mm sur les cotes critiques et descend à ± 0,005 mm sur les composants de microtechnique. Côté finition, un état de surface Ra 0,4 µm après polissage est un standard pour les surfaces en contact avec le corps. Deux opérations sont souvent négligées au chiffrage : la passivation (bain acide qui régénère la couche d'oxyde de l'inox après usinage) et le respect des rayons sur les surfaces fonctionnelles. Les oublier, c'est risquer un lot recalé au contrôle final.
Les normes qui encadrent l'usinage médical
Le référentiel pivot est l'ISO 13485, la norme des dispositifs médicaux : elle impose la maîtrise documentaire, la traçabilité et le contrôle des sous-traitants. En Europe, le MDR 2017/745 durcit la surveillance et exige une chaîne de traçabilité du matériau au produit fini. En Suisse, Swissmedic est l'autorité de surveillance des produits thérapeutiques et rappelle les exigences applicables aux dispositifs médicaux. La biocompatibilité, elle, est cadrée par la série ISO 10993, qui définit les tests requis selon le type et la durée du contact.
Concrètement, un lot médical doit arriver avec trois pièces : un certificat matière EN 10204 3.1, un rapport de contrôle dimensionnel (idéalement sur trois pièces) et un certificat de conformité. Le contrôle fin passe souvent par une machine à mesurer tridimensionnelle (MMT) ou un projecteur de profil.
Ce que coûte une pièce médicale usinée en Suisse
À titre indicatif, une pièce médicale en inox 316L en petite série se situe entre 80 et 250 CHF l'unité selon la complexité, contre 3 à 5 fois plus pour un alliage médical ou des tolérances très serrées. Le lot de réglage, le contrôle dimensionnel sur trois pièces et le dossier de traçabilité pèsent souvent 30 à 40 % du prix du premier lot. Un projet d'usinage CNC à Genève se budgète donc en séparant mise au point et production.