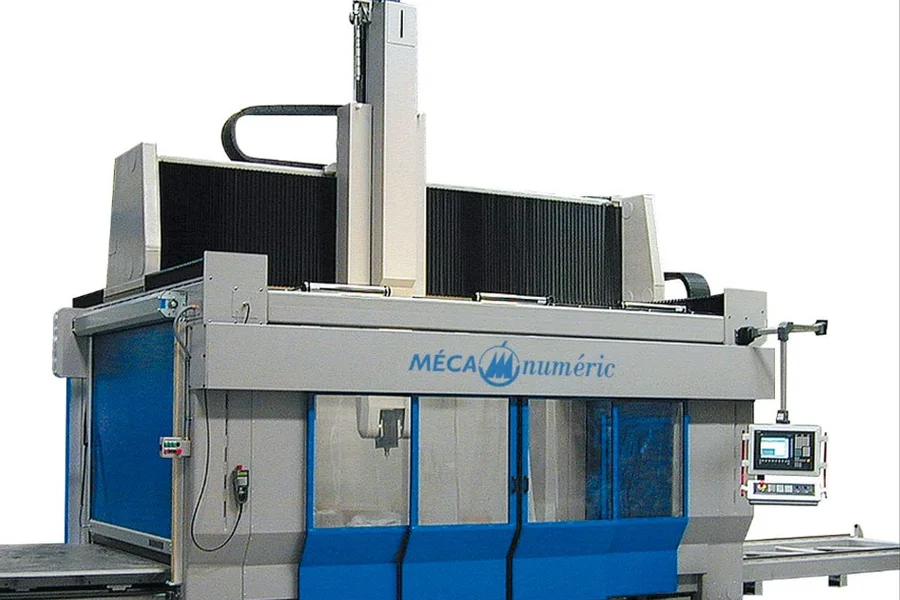
L'usinage CNC consiste à transformer un bloc plein — métal ou plastique technique — en pièce finie par enlèvement de copeaux, avec une machine pilotée par ordinateur. Là où un tourneur manuel vise le dixième de millimètre avec son coup de main, un centre CNC tient couramment ± 0,05 mm en standard et jusqu'à ± 0,01 mm sur les cotes critiques, pièce après pièce. C'est ce procédé qui fabrique les composants horlogers, les implants médicaux et les prototypes industriels du bassin genevois. Ce guide vous explique tout : fonctionnement, machines, matériaux, tolérances, prix et déroulement d'un premier projet.
Comment fonctionne une machine CNC ?
CNC signifie Computer Numerical Control : la machine-outil est dirigée par un programme, lui-même calculé à partir de votre modèle 3D. Le flux de travail est toujours le même. D'abord, votre fichier CAO (STEP, IGES ou DXF) est importé dans un logiciel de FAO qui définit les trajectoires d'outil, les vitesses de coupe et les passes. Ensuite, le programme est simulé pour détecter les collisions, puis exécuté par la machine : la broche fait tourner l'outil à plusieurs milliers de tours par minute pendant que des axes linéaires (X, Y, Z) et rotatifs (A, B, C) positionnent la pièce ou l'outil au micron près. Enfin, la première pièce passe au contrôle dimensionnel avant que la série ne soit lancée.
Ce pilotage numérique apporte trois avantages décisifs pour votre projet : la répétabilité (la millième pièce est identique à la première), la complexité (des géométries impossibles à la main deviennent routine) et la traçabilité (chaque programme est archivé, révisable et reproductible des mois plus tard). Rappelons la définition : l'usinage est le procédé de fabrication par enlèvement de matière — notre article se concentre ensuite sur ce qui compte concrètement à Genève.
Tournage, fraisage, 5 axes : quelles machines pour quelles pièces ?
Il n'existe pas une machine CNC mais des cinématiques, chacune adaptée à une famille de géométries. Le tournage fait tourner la pièce contre un outil fixe : c'est la solution naturelle pour les pièces de révolution — axes, bagues, pignons, corps creux. Le fraisage fait tourner l'outil au-dessus d'une pièce fixée sur la table : il produit les plans, poches, contournements et surfaces complexes. Entre les deux, l'usinage 5 axes ajoute deux rotations qui permettent d'atteindre des faces multiples en une seule mise en position — moins d'erreurs d'accumulation, moins de temps de réglage. Pour trancher entre les deux approches, posez-vous la question suivante : Quelle est la différence entre le tournage CNC et le fraisage CNC, et quelle machine convient à votre pièce ? Notre comparatif détaillé répond pièce par pièce.
À cela s'ajoute le décolletage, spécialité jurassienne et genevoise : des tours automatiques barres qui produisent en continu de très petites pièces de faible diamètre, indispensables à l'horlogerie et à la microtechnique. Le bon atelier n'utilise pas la machine « la plus performante » mais la plus adaptée : c'est le premier signe qui distingue un véritable partenaire de fabrication.
Quels matériaux peut-on usiner ?
Pratiquement tous les métaux et de nombreux plastiques techniques passent en CNC, à condition d'adapter les paramètres de coupe. En pratique genevoise, on rencontre surtout :
- L'aluminium (6060, 6082, 7075) : léger, rapide à usiner, idéal pour prototypes et supports ;
- Les aciers de traitement (C45, 42CrMo4) : la base de la mécanique générale et des outillages ;
- L'inox (303, 304, 316L, 17-4 PH) : corrosion et secteurs exigeants — médical, agroalimentaire ;
- Le laiton et le maillechort : les classiques des composants horlogers et des connectiques ;
- Le titane : implants et aéronautique, au prix d'un usinage plus lent et d'outils spécialisés ;
- Les plastiques techniques (PEEK, Delrin, PTFE) : légèreté, isolation électrique et faible frottement.
Le choix de la matière influence directement le chiffrage : à géométrie égale, une pièce en titane demande jusqu'à deux fois plus de temps machine qu'une pièce en aluminium. Un bon atelier challenge votre choix de matière dès le devis — c'est un service, pas une critique.
Combien coûte l'usinage CNC à Genève ?
Quatre facteurs forment le prix : le temps machine (matière et complexité), la matière première, les tolérances demandées et la quantité. En ordre de grandeur observé dans le bassin lémanique, un prototype simple en aluminium se chiffre entre 250 et 1'200 CHF, une pièce unitaire technique en inox à tolérances serrées entre 400 et 2'500 CHF, et une petite série de 10 à 100 pièces bénéficie vite d'un prix unitaire nettement lissé. Ces fourchettes sont indicatives : le seul chiffre qui engage est le devis, établi sur votre fichier. Pour comprendre ces mécanismes en détail, demandez-vous d'abord combien coûte l'usinage CNC en Suisse et quels facteurs font varier la facture ? — notre article dédié détaille les cinq leviers de coût, puis soumettez votre pièce pour un chiffrage personnalisé sous 48 h ouvrées.
Quelles tolérances et quel contrôle qualité ?
Les tolérances générales suivent la norme ISO 2768 : en classe moyenne (ISO 2768-m), une cote de 6 à 30 mm est tenue à ± 0,05 mm sans surcoût notable. En dessous, chaque cran compte : ± 0,02 mm demande du soin et des mesures dédiées, ± 0,01 mm impose rodage, machines stables thermiquement et contrôle systématique — réalisable en production régulière sur les centres 5 axes actuels. Le contrôle s'effectue au pied à coulisse digital, au micromètre ou en machine à mesurer tridimensionnelle (MMT) selon l'exigence, avec rapport de mesures sur demande. Une question distingue toujours les ateliers sérieux : « quelles cotes contrôlez-vous, et comment ? » — posez-la dès le premier échange.
Comment se déroule un premier projet avec un atelier ?
Le parcours type tient en quatre étapes. Vous envoyez votre fichier CAO ou votre plan coté via le formulaire de devis. L'atelier répond sous 48 h ouvrées avec un chiffrage ferme, accompagné de remarques de conception (DFM) qui abaissent parfois la facture de 10 à 30 % — relâcher une tolérance non fonctionnelle ou élargir un rayon interne suffit souvent. Vous validez : la pièce est programmée, usinée, contrôlée, ébavurée et expédiée. Pour un premier prototype, comptez généralement 5 à 10 jours ouvrés entre validation et livraison, selon la complexité et la charge de l'atelier. Gardez une règle simple en tête : plus l'atelier est impliqué tôt, moins le projet coûtera cher au final.