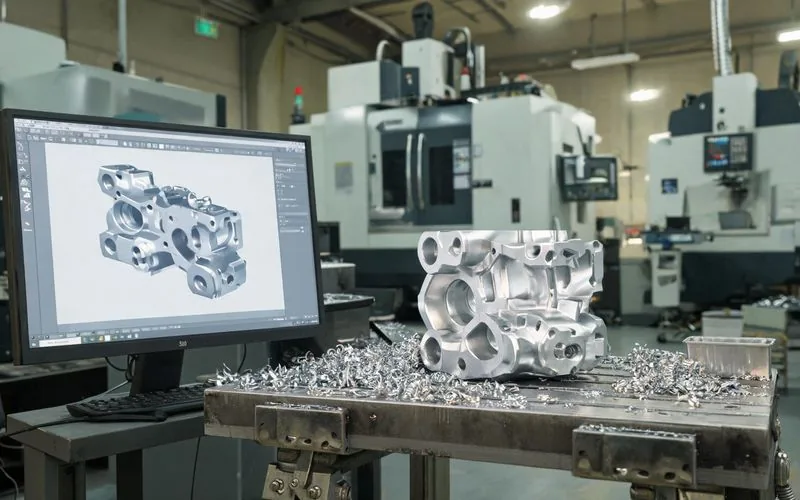
Entre le moment où un bureau d'études valide un fichier CAO et celui où une pièce conforme sort de l'atelier, il se passe bien plus que « lancer une machine ». Un projet d'usinage réussi est une chaîne d'étapes où chaque maillon conditionne le suivant : la qualité du modèle 3D, la pertinence des tolérances, la stratégie de programmation, le montage et le contrôle final. Voici le déroulé complet, à Genève comme ailleurs, avec les pièges qui coûtent du temps et de l'argent.
Quelles sont les grandes étapes d'un projet d'usinage ?
Un projet sérieux tient en cinq étapes : la réception et le contrôle du fichier CAO, l'analyse de fabricabilité (DFM) et la cotation, la programmation FAO avec simulation, le réglage et l'usinage proprement dit, puis le contrôle qualité et les finitions. Sur un projet unitaire simple, la boucle se ferme en 3 à 5 jours ouvrés ; sur une pièce complexe, comptez 2 à 3 semaines. La règle d'or : plus une erreur est détectée tôt, moins elle coûte cher.
Étape 1 — Le fichier CAO et les bons formats
Tout commence par le modèle. Le format STEP (.stp) reste le standard d'échange : il transporte la géométrie solide sans la dégrader et se lit par tous les logiciels d'usinage. Les formats natifs (SolidWorks, Catia, Fusion 360) sont acceptables quand le logiciel est disponible, mais ils introduisent un risque d'incompatibilité de version. À l'inverse, les formats maillés comme STL sont à éviter : ce sont des nuages de facettes, suffisants pour l'impression 3D mais pas pour définir une arête de coupe. Le mieux : le fichier 3D accompagné d'un plan PDF coté précisant tolérances, états de surface et matière. Des organismes comme Swissmem, l'association de l'industrie technologique suisse, militent d'ailleurs pour l'harmonisation de ces échanges de données entre donneurs d'ordre et sous-traitants.
Étape 2 — Analyse DFM et cotation
Avant de programmer quoi que ce soit, l'atelier relit la pièce avec un œil de fabricant. C'est l'analyse DFM (Design for Manufacturing) : les parois sont-elles accessibles, les rayons de fond compatibles avec un outil réel, les tolérances atteignables, les perçages assez profonds pour être percés sans dérive ? Une cotation « au cas où » — tout serré par précaution — multiplie le temps de contrôle sans apporter de valeur. C'est souvent à cette étape qu'on économise 20 à 40 % du coût, en ajustant un rayon ou en déplaçant un trou de quelques dixièmes. Ces réflexes sont détaillés dans notre guide Usinage CNC à Genève : le guide complet.
Étape 3 — Programmation FAO et simulation
Le programmeur traduit le modèle en trajectoires d'outil : choix des fraises, des régimes de coupe, de l'ordre des opérations et des montages. La simulation prend ici toute sa valeur : elle détecte les collisions, les zones inaccessibles et les passes impossibles sans risquer une matière coûteuse. Sur une pièce en titane ou en inox, valider une trajectoire à l'écran vaut mieux que de découvrir un choc en pleine coupe. C'est aussi l'étape où l'on décide du nombre de montages : chaque reprise ajoute une imprécision, donc on regroupe les cotes critiques.
Étape 4 — Réglage, montage et usinage
Sur la machine, tout se joue dans le montage : bridage, mise en position, référence pièce, jauges. C'est souvent l'opération la plus sous-estimée, car un montage mal conçu déforme la pièce à l'usinage. On distingue l'ébauche (dégager la matière, sans viser la cote finale), la demi-finition et la finition (atteindre cotes et état de surface). Sur les petites séries, la première pièce est mesurée avant de lancer le lot — la « pièce d'essai » valide la mise au point. Pour les projets industriels ou les pièces uniques, le service de prototypage à Genève applique systématiquement cette validation avant toute répétition.
Étape 5 — Contrôle qualité et finitions
Dernière étape : vérifier que la pièce est conforme. Selon les exigences, on passe du simple pied à coulisse et micromètre à la machine à mesurer tridimensionnelle (MMT) ou au projecteur de profil pour les cotes critiques. Le contrôle documenté (rapport cote par cote) est souvent exigé dans le médical, l'aéronautique et l'horlogerie. Viennent enfin les finitions : ébavurage, polissage, anodisation ou traitement thermique. Une pièce n'est « finie » que lorsque le rapport de contrôle le confirme — pas avant.
Délais et budgets d'un projet d'usinage
Un projet unitaire simple (aluminium, tolérances standard) démarre autour de 60 à 150 CHF et se boucle en 3 à 5 jours. Une pièce complexe, en titane ou en inox avec tolérances serrées et contrôle documenté, se situe plutôt entre 250 et 1 200 CHF pour 2 à 3 semaines. En série, le prix unitaire baisse une fois le lot de réglage validé, car la mise au point ne pèse plus dans chaque pièce. Structurer son dossier (bon format CAO, plan coté clair, matière précisée) réduit les échanges et le délai final de plusieurs jours.